Conçu autour de votre design

Boîtiers en aluminium CNC, poids en laiton et en cuivre et pièces métalliques de marque développés autour de votre PCB, schéma de montage et spécifications de finition.

Trouvez votre point de départ
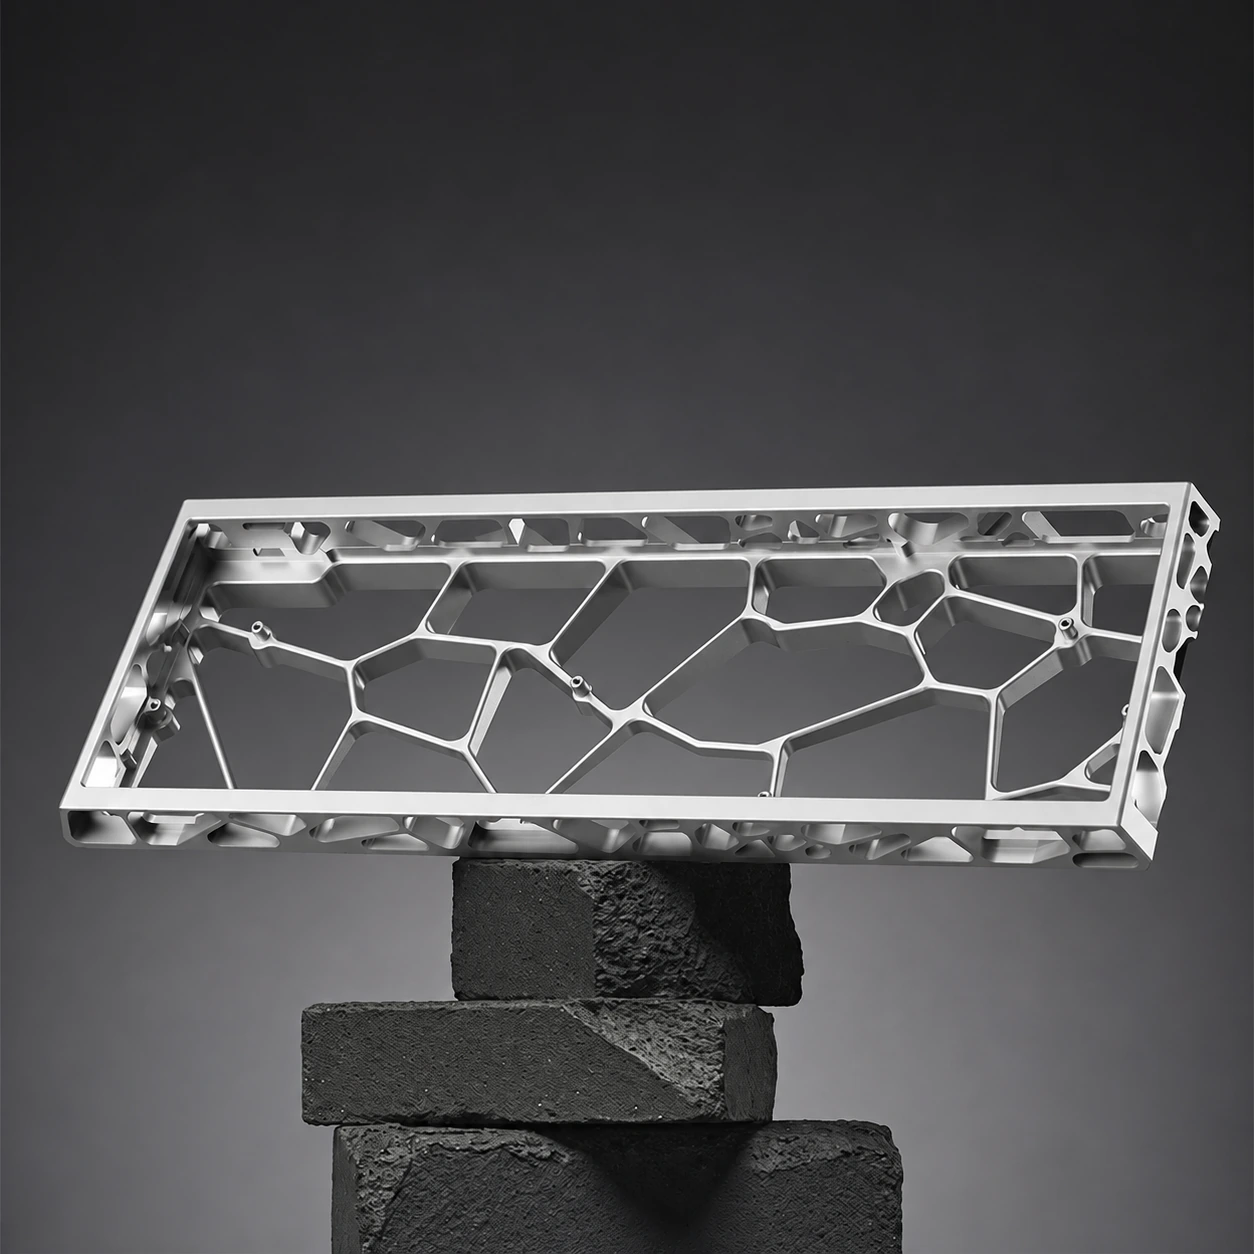
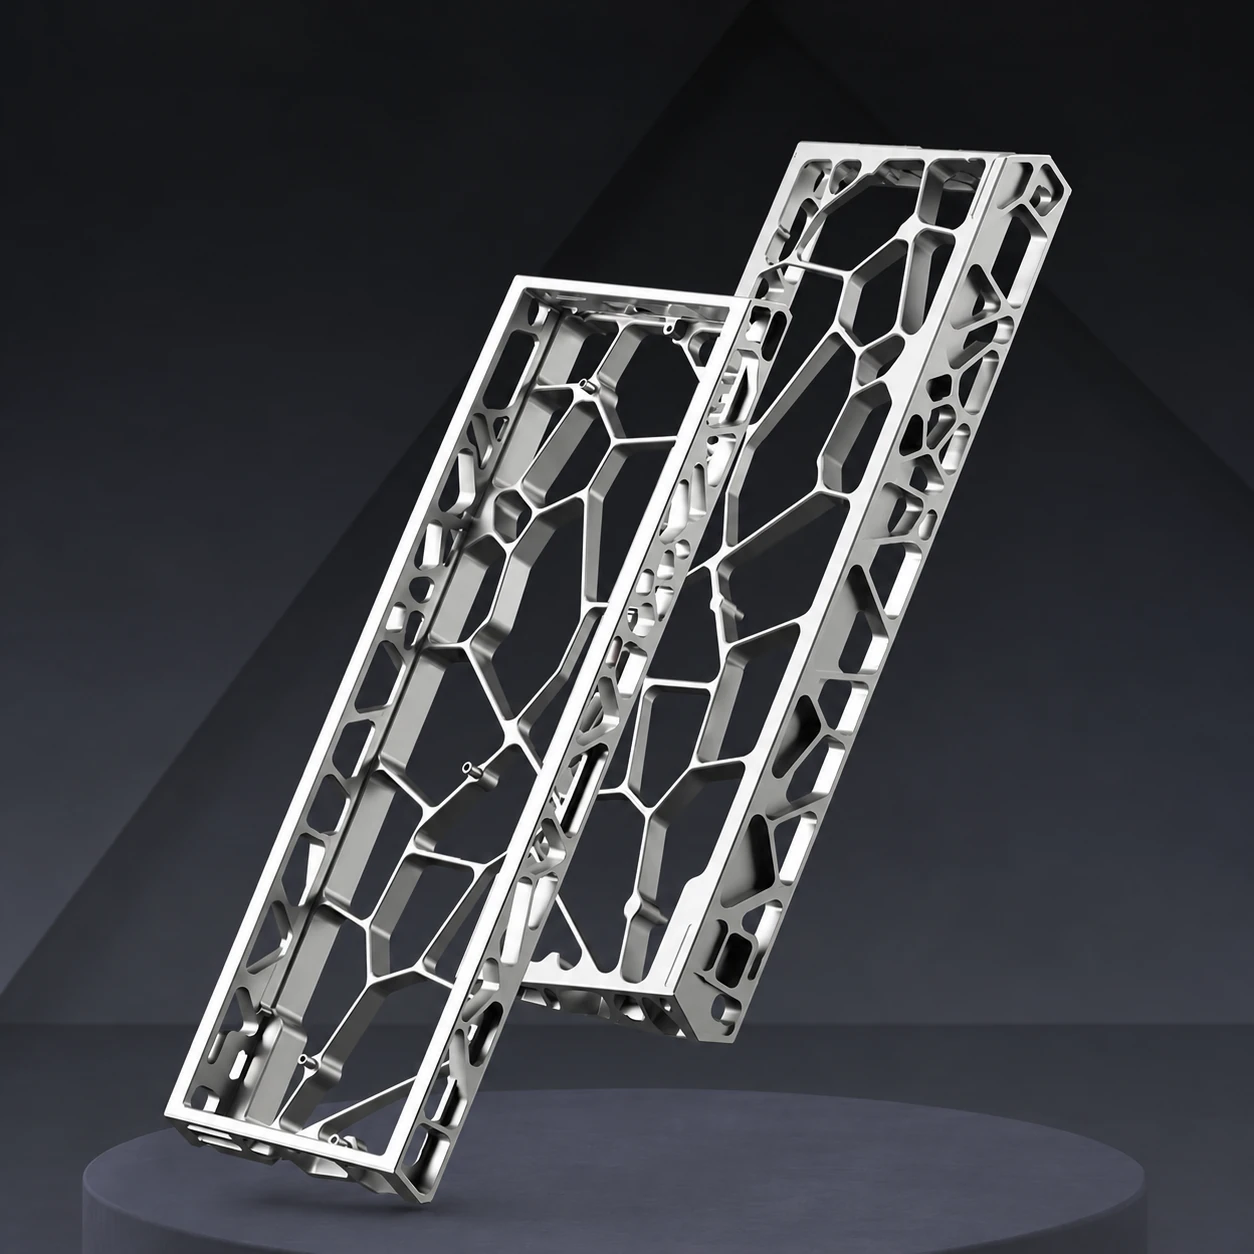
Boîtier de clavier unique en aluminium ajouré argenté sur des blocs de présentation sombres et texturés
Géométrie du boîtier usinée, interfaces de montage et finition de surface définie.

Pièces métalliques ou clavier OEM

Développez un nouveau composant métallique à partir d'un dessin ou construisez une gamme de claviers de marque autour d'une plateforme adaptée.

Commencez par le dessin des composants ou la plate-forme du clavier. Nous développons le processus, l’échantillon et les spécifications de production autour de celui-ci.

Pièces métalliques élaborées à partir de vos dessins

  • Références géométriques, interfaces de fixation, accès des outils et tolérances des caractéristiques
  • Matériau, texture de surface, système de revêtement et échantillon de finition de référence
  • Prototypes, révisions de conception et mise en production
Discutez de ce projet ↗

Concevoir l'assemblage

La géométrie du boîtier, l'ajustement du montage et l'épaisseur du revêtement influencent le même assemblage. Validez leurs interfaces sur le prototype.

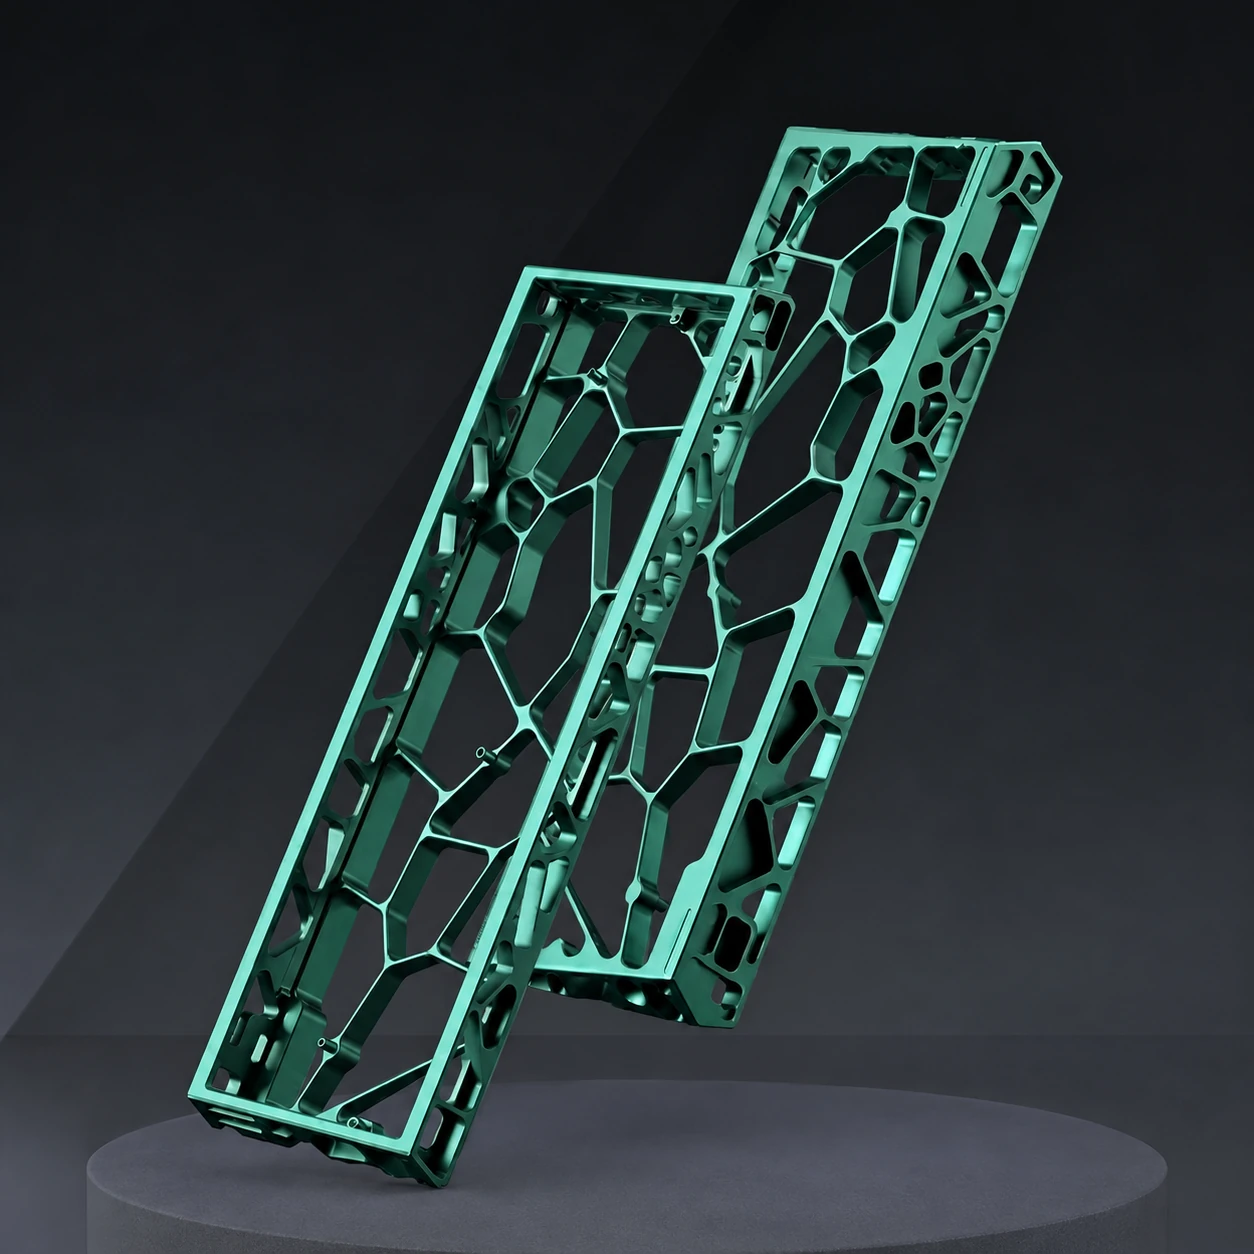
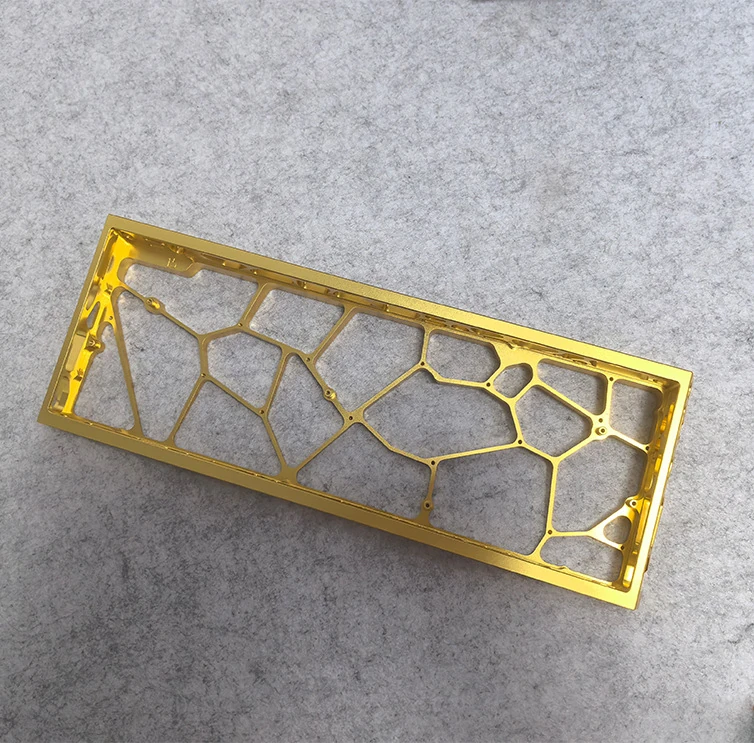
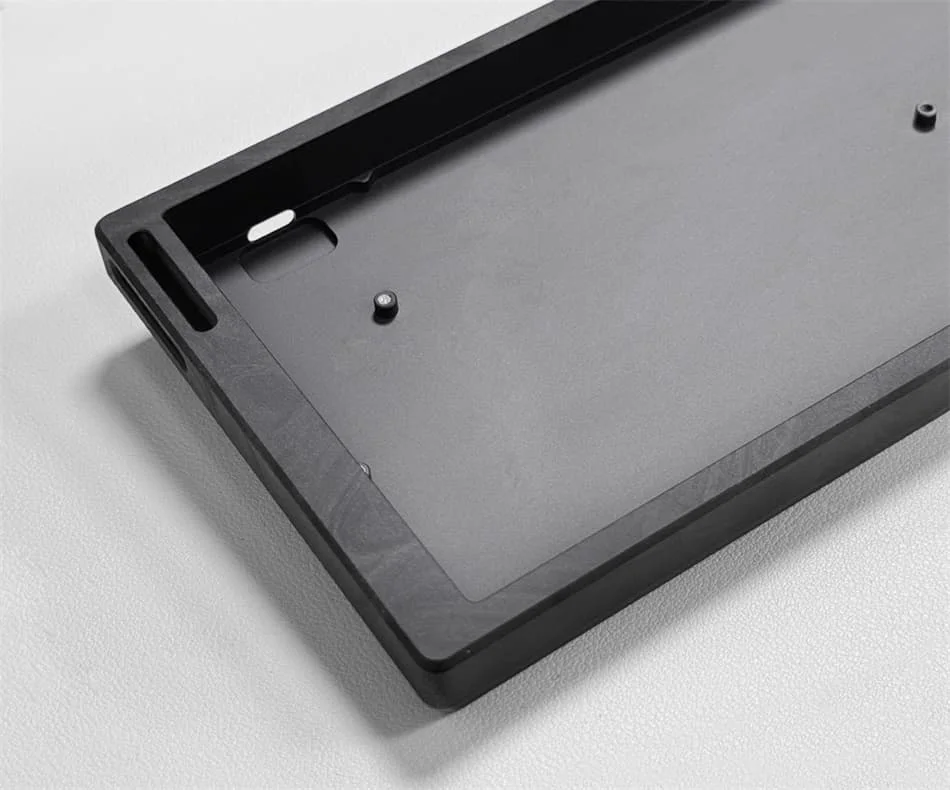
Supports intérieurs et détails de montage d'un boîtier de clavier en aluminium

Géométrie et ajustements critiques

Examinez l'accès des outils, les rayons de fraise, le maintien des parois minces et les points de bridage selon le matériau retenu. Développez les références de fixation, les appuis gasket, le dégagement USB et les logements des masses autour du PCB et de la plaque de montage réels.

Des tolérances de ±0.01–0.02 mm peuvent être visées sur les caractéristiques usinées critiques. Spécifiez séparément les tolérances et la planéité, et identifiez sur le plan les dimensions avant finition et celles de la pièce finie.

Découvrir les boîtiers en aluminium ↗
Anodisation + e-coat

La couleur fait partie de la spécification. Développez ensemble la préparation de surface, le procédé de revêtement et les surépaisseurs à prévoir pour l'ajustement.

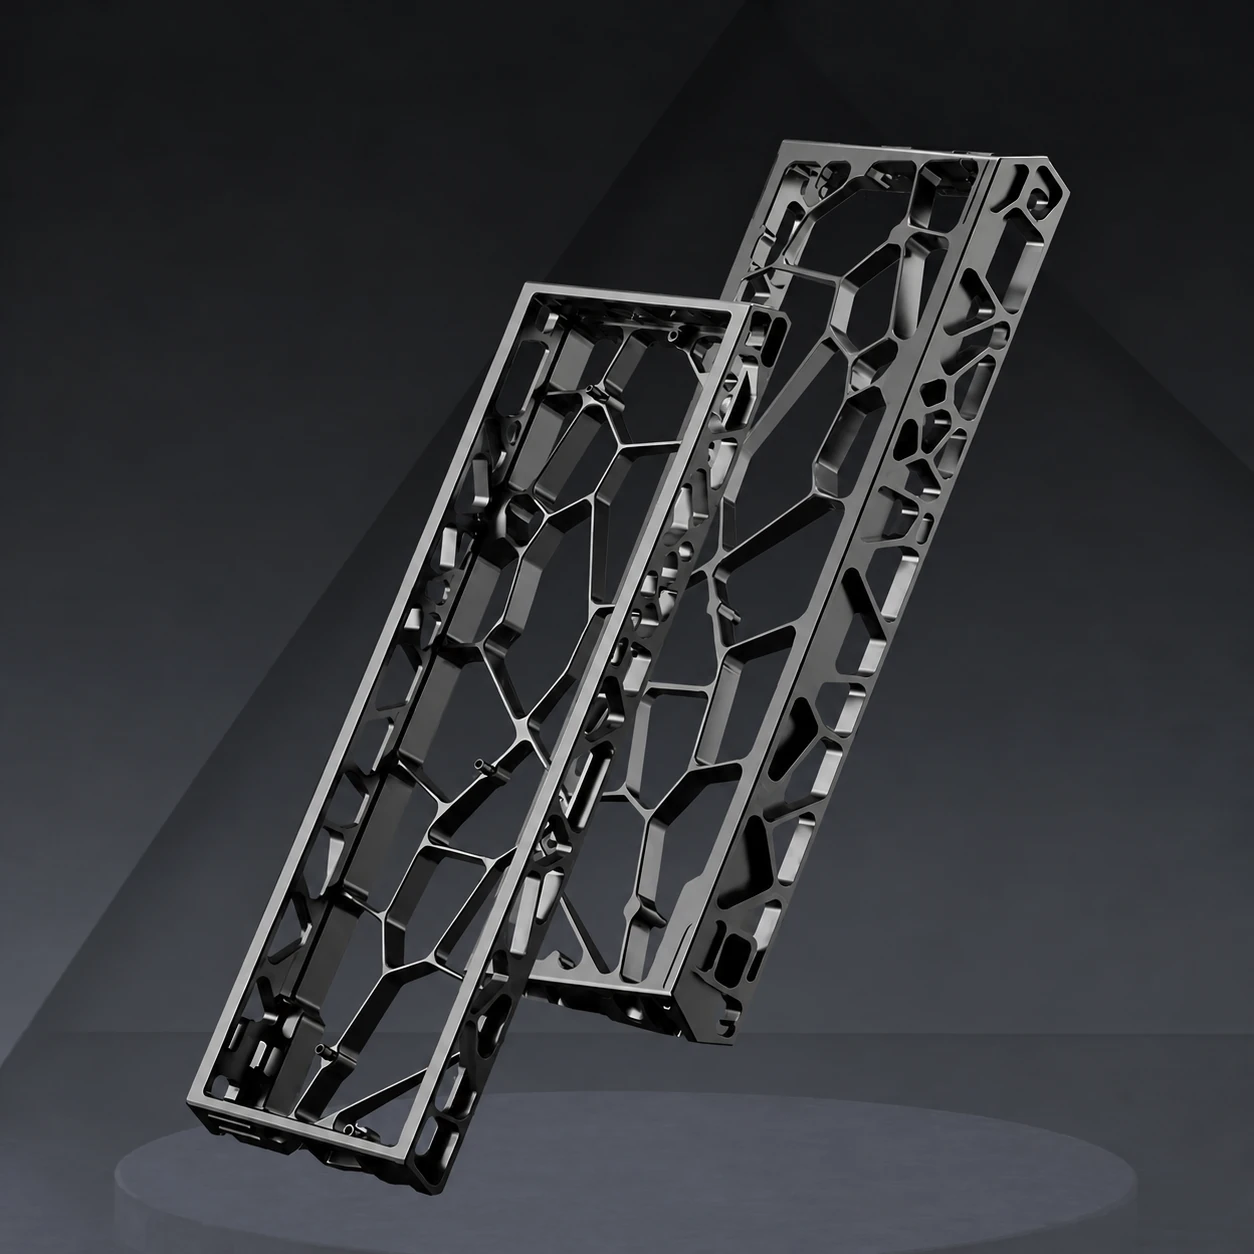
Boîtiers de clavier en aluminium ajouré Carbon Black
Carbon BlackVoir la photo complète ↗

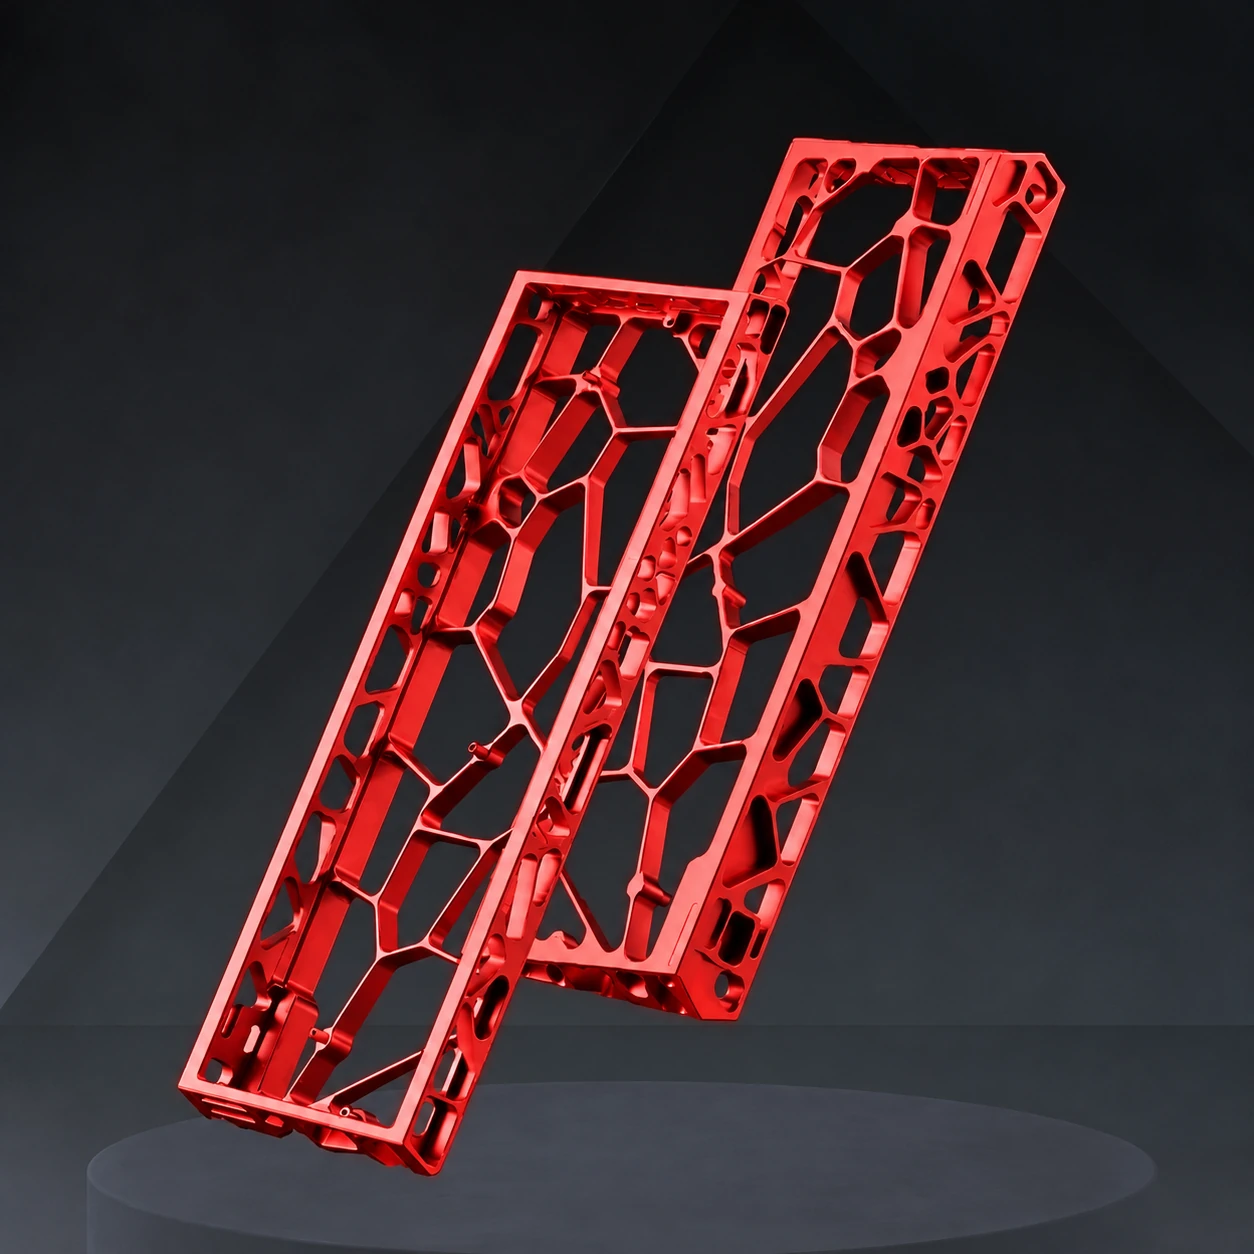
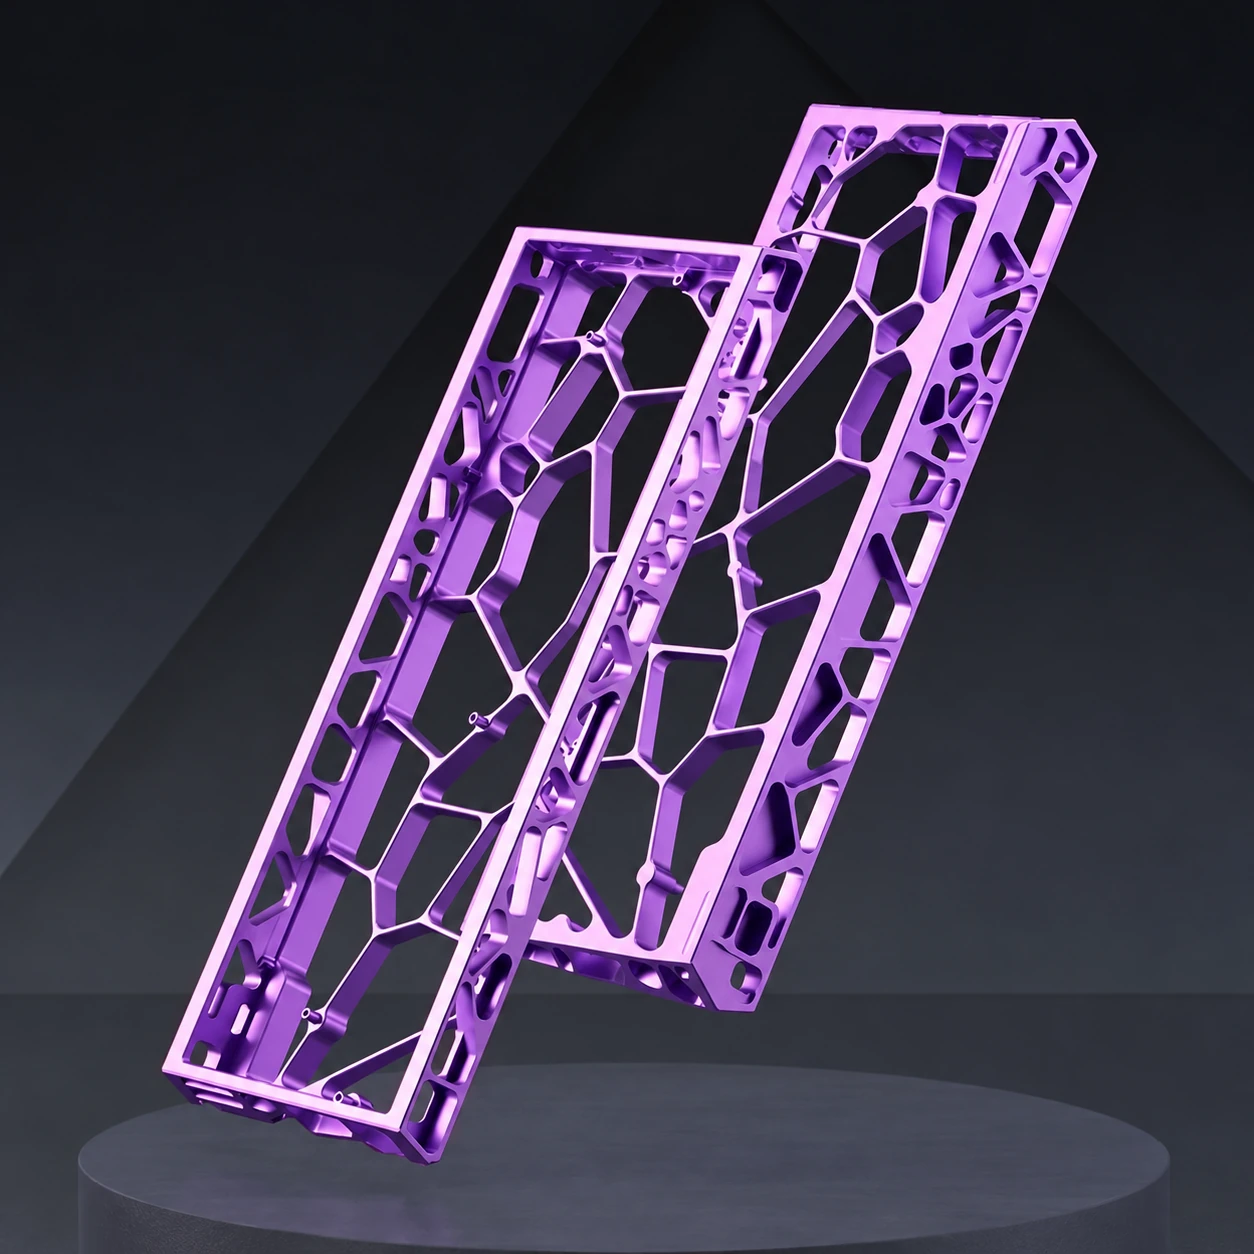
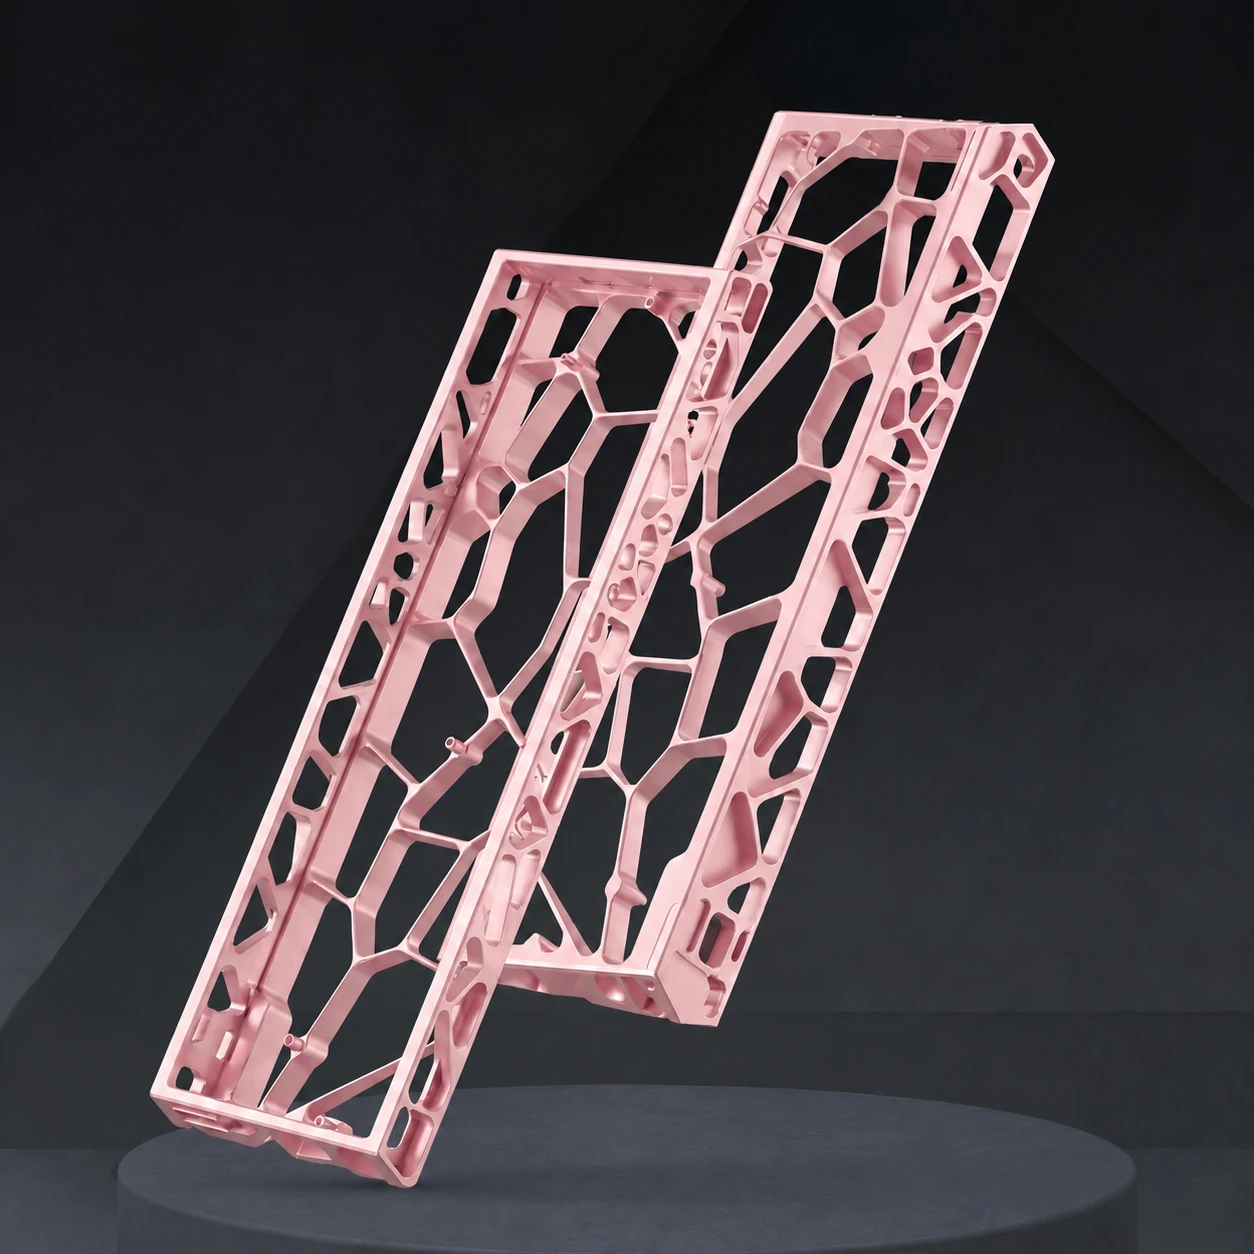
Plus de possibilités de couleurs

Huit références populaires pour commencer. D'autres couleurs peuvent être développées autour de votre projet.

Définissez le procédé de revêtement pour la couleur choisie, puis validez la teinte, la brillance et la texture par comparaison avec un échantillon physique de référence.

Aluminium anodisé

Choisissez ensemble la nuance d'aluminium, le média de microbillage, la couleur et la brillance. Les billes de verre de 150, 180 et 200 mesh sont des références de préparation ; l'échantillon physique de référence définit la texture obtenue.

Définissez les faces visibles et les zones dissimulées où les traces de contact sont admises, puis validez l'échantillon sur l'alliage spécifié.

Revêtement électrophorétique / e-coat

L'anodisation et le revêtement organique électrophorétique peuvent former un système de surface combiné. Spécifiez séparément la couche anodique, la couche organique de finition et l'épaisseur totale selon la référence de couleur et d'aspect retenue.

Tenez compte des épaisseurs de revêtement aux assemblages filetés, aux appuis gasket et aux surfaces d'accostage. Indiquez les zones de masquage et de contact électrique sur le plan.

Préparation des surfaces
Nuance d'aluminium, média de microbillage et texture souhaitée
Spécification du revêtement
Procédé retenu, épaisseurs des couches et surépaisseurs prévues sur le plan
Approbation de l'échantillon
Couleur, brillant, texture, faces visibles et marques de contact acceptables

MAO, PVD miroir ou coloré et thermolaquage texturé sont aussi des options de projet. Explorez les matériaux et les finitions ↗

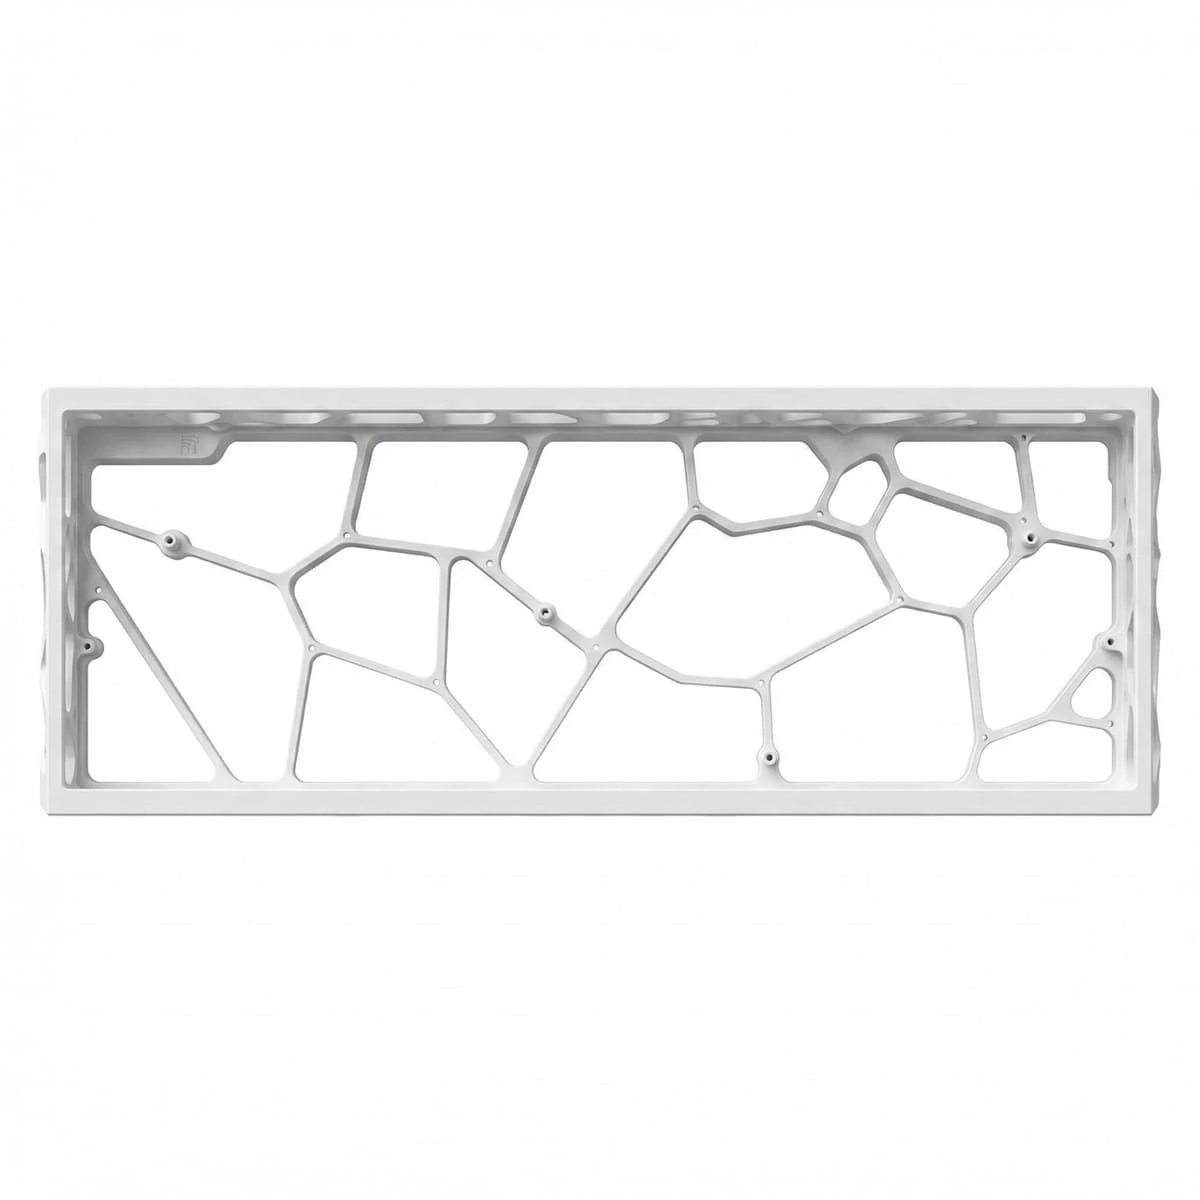
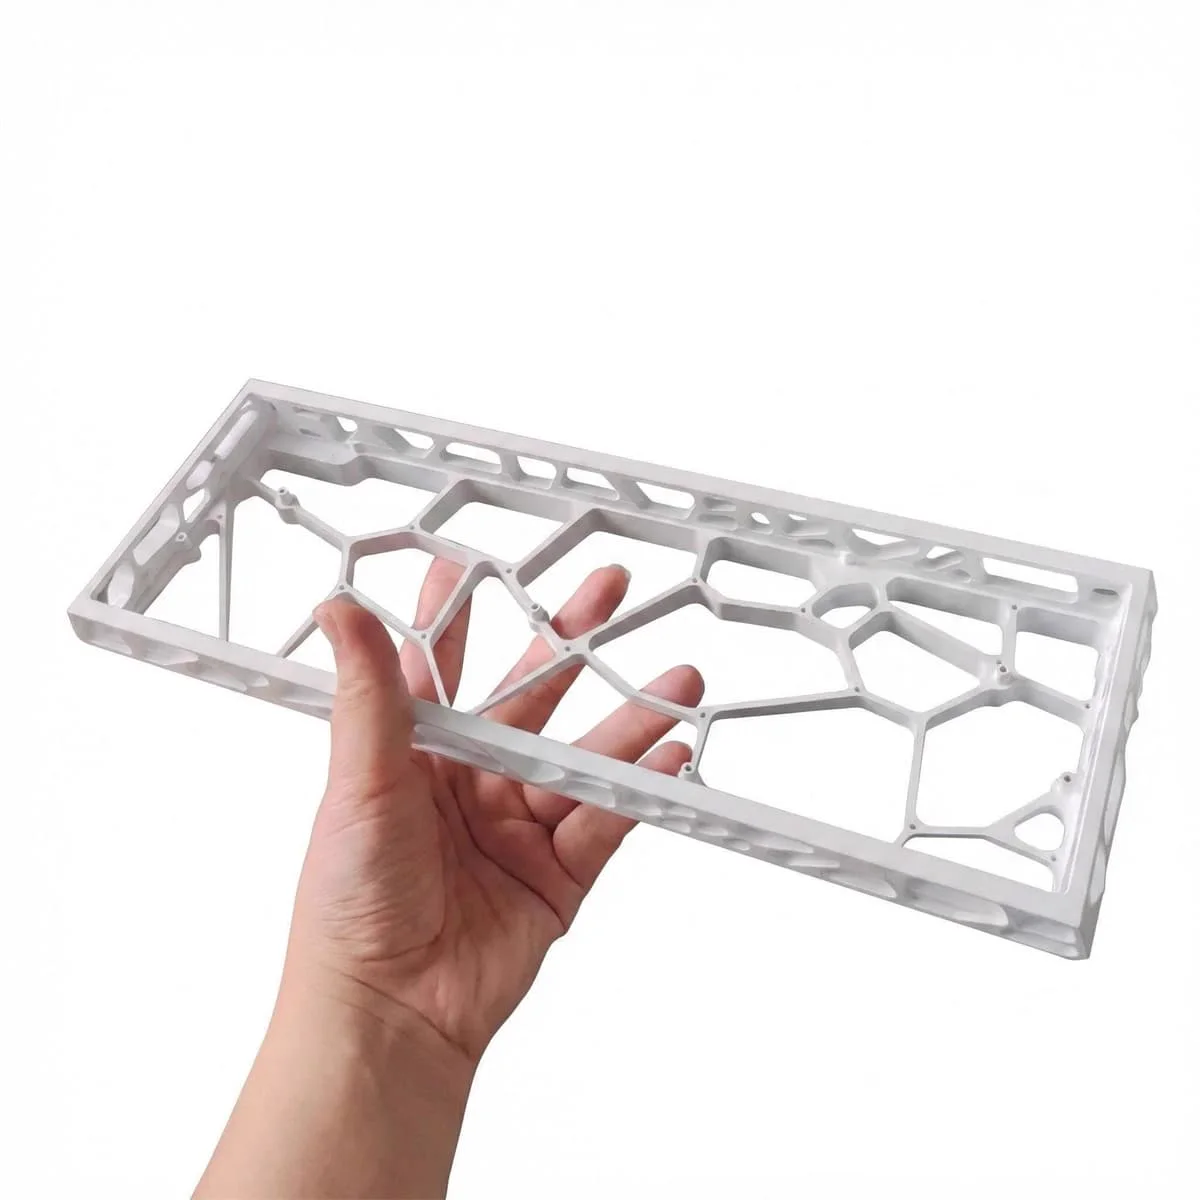
Boîtier blanc en aluminium ajouré tenu dans une main pour montrer ses dimensions et sa structure

Comportement du montage et acoustique

Comparez des prototypes assemblés avec les mêmes PCB, plaque de montage, switchs, touches, éléments gasket et conditions de fixation. Examinez la résonance du boîtier, le caractère de la frappe en butée et les différences selon les zones du clavier.

Les supports internes, les cloisons de cavité et les couches d'amortissement peuvent être évalués au sein de cette construction. Conserver l'assemblage approuvé et sa configuration de composants comme référence de production.

Questions techniques

Clarifiez le plan, le système de finition et les références d'assemblage avant la production. Ce sont les points que nous examinons avec les marques et les studios.

CNC 5 axes
Contours complexes et caractéristiques de montage internes
±0.01–0.02 mm
Objectifs pour les caractéristiques critiques définis sur le plan
MAO et PVD miroir
Procédés de finition pour projets métalliques distinctifs
Discuter d'un détail technique ↗
Qu'est-ce qui définit la tolérance d'usinage ?

Le fraisage CNC cinq axes permet de réaliser des courbes de boîtier, des nervures internes, des appuis gasket et des logements pour masses amovibles. Examinez l'accès de la fraise, les rayons internes, le maintien des parois minces et la séquence d'usinage pour le design retenu en aluminium 6061 ou 6063.

Des tolérances de ±0.01–0.02 mm peuvent être visées sur les caractéristiques usinées critiques. Définissez séparément références géométriques, tolérances, planéité et jeu d'assemblage. Le plan précise aussi les cotes avant finition et celles à respecter sur la pièce finie.

Quelles plateformes de clavier vos boîtiers couvrent-ils ?

Notre gamme de boîtiers en aluminium prend en charge la plupart des marques et modèles de claviers courants. Ces exemples sont représentatifs d’une gamme plus large, regroupés par famille de boîtiers.

Familles au format 60%
Wooting 60/60HE+, DZ60/GH60, Madlions MAD60/MAD60 Pro, série AULA WIN60, Gateron GT60/GT60 Pro, Sayo 61/64 et Team Wolf 61.
Familles de 68 touches
Madlions séries MAD68 / MAD68 HE et FIRE68, MCHOSE Ace68, DrunkDeer G65, KZZI G68SE et ATK 68L / 68 V2 / V3.

Le choix dépend du modèle exact, de la révision du PCB, des points de fixation, de la plaque de montage et de la position USB. Pour les configurations HE, la famille de switchs compatible, l'orientation magnétique et la révision du firmware sont vérifiées sur l'échantillon assemblé.

Pouvez-vous développer les interfaces gasket et plaque de montage ?

Logements gasket, supports de plaque de montage, nervures internes et dégagements peuvent être développés autour du PCB et de la plaque retenus. Examinez l'empilement complet en hauteur, y compris les switchs, stabilisateurs, fixations, la compression des éléments gasket et les couches d'amortissement.

Le prototype assemblé établit le comportement du montage et les dégagements en utilisation. Nous intégrons les révisions approuvées des composants et les cotes d'interface dans la spécification de production.

Comment le système de revêtement doit-il être spécifié ?

Choisissez d'abord le substrat et la préparation de surface. L'anodisation et le revêtement organique électrophorétique peuvent être combinés ; la couche anodique, la couche organique de finition et l'épaisseur totale sont spécifiées séparément, avec le masquage et les surépaisseurs d'ajustement.

La MAO, aussi appelée oxydation électrolytique par plasma (PEO), crée une couche de conversion céramique sur les alliages légers appropriés. Le PVD est un système de couches déposées ; substrat, couches préparatoires et polissage doivent convenir à la finition retenue. Nous développons le procédé à partir de la pièce réelle et de la référence d'aspect.

Qu'est-ce qui définit une couleur et une qualité de miroir acceptables ?

Validez les faces visibles, la texture, la brillance et les emplacements admis pour les traces de contact d'anodisation. Les billes de verre de 150, 180 et 200 mesh sont des options de préparation ; validez la granulométrie retenue et la surface obtenue sur l'alliage spécifié.

L'aspect miroir commence par la préparation du substrat et le polissage. Définissez les conditions de contrôle et les limites d'acceptation des rayures, micropores et autres défauts visibles par rapport à un échantillon physique de référence. La couverture des creux et les jeux d'assemblage sont examinés avec la géométrie de la pièce.

Comment développez-vous les masses en laiton et en cuivre ?

Développez la masse, son logement, les fixations et la gravure comme un assemblage cohérent. Vérifiez avec le boîtier la masse cible, le contraste de matériau, l'ajustement des bords et le dégagement des fixations.

Précisez si le métal doit développer une patine naturelle ou conserver un aspect protégé. Traitement anti-oxydation, polissage et revêtement décoratif adapté peuvent être examinés sur l'échantillon, y compris sur les surfaces de contact et d'accostage dissimulées.

Comment évaluez-vous la sensation de frappe et la résonance du boîtier ?

Comparez des prototypes avec les mêmes PCB, plaque de montage, switchs, touches, éléments gasket et conditions de fixation. Nervures internes, cloisons, géométrie gasket, mousse PORON et pads IXPE sont des variables à évaluer dans cet assemblage.

Examinez la résonance du boîtier, le caractère de la frappe en butée et les différences entre zone alphanumérique, rangée de fonctions, angles et touches stabilisées. Utilisez l'échantillon assemblé approuvé comme référence sonore et tactile, et consignez sa configuration de composants pour la production.

L'éclairage et le marquage peuvent-ils être intégrés au boîtier ?

Le marquage laser et la gravure CNC peuvent être développés avec des éléments translucides en acrylique ou PC sur les côtés ou à la base. Examinez le trajet de la lumière, le maintien des pièces, les jeux et la position du motif avec la géométrie métallique.

L'échantillon établit le contraste de marquage sur la finition sélectionnée, ainsi que l'ajustement des inserts, des accessoires et des emballages de marque.

Qu'est-ce qui est approuvé avant un lot de production ?

Validez les plans approuvés, la nomenclature, l'échantillon physique de finition de référence et l'échantillon assemblé. Définissez les cotes à contrôler, les critères esthétiques, les contrôles fonctionnels pertinents et l'emballage de protection du produit commandé.

Les changements de PCB, switch, plaque de montage, matériau ou procédé de revêtement sont examinés selon ces références. Coût des échantillons, outillage, quantité par couleur et délai de production font l'objet d'un devis selon le design et le procédé retenus.

Approuver l'échantillon

Validez ensemble le produit assemblé, l'échantillon de finition de référence et l'emballage, en consignant les révisions des plans et des composants.

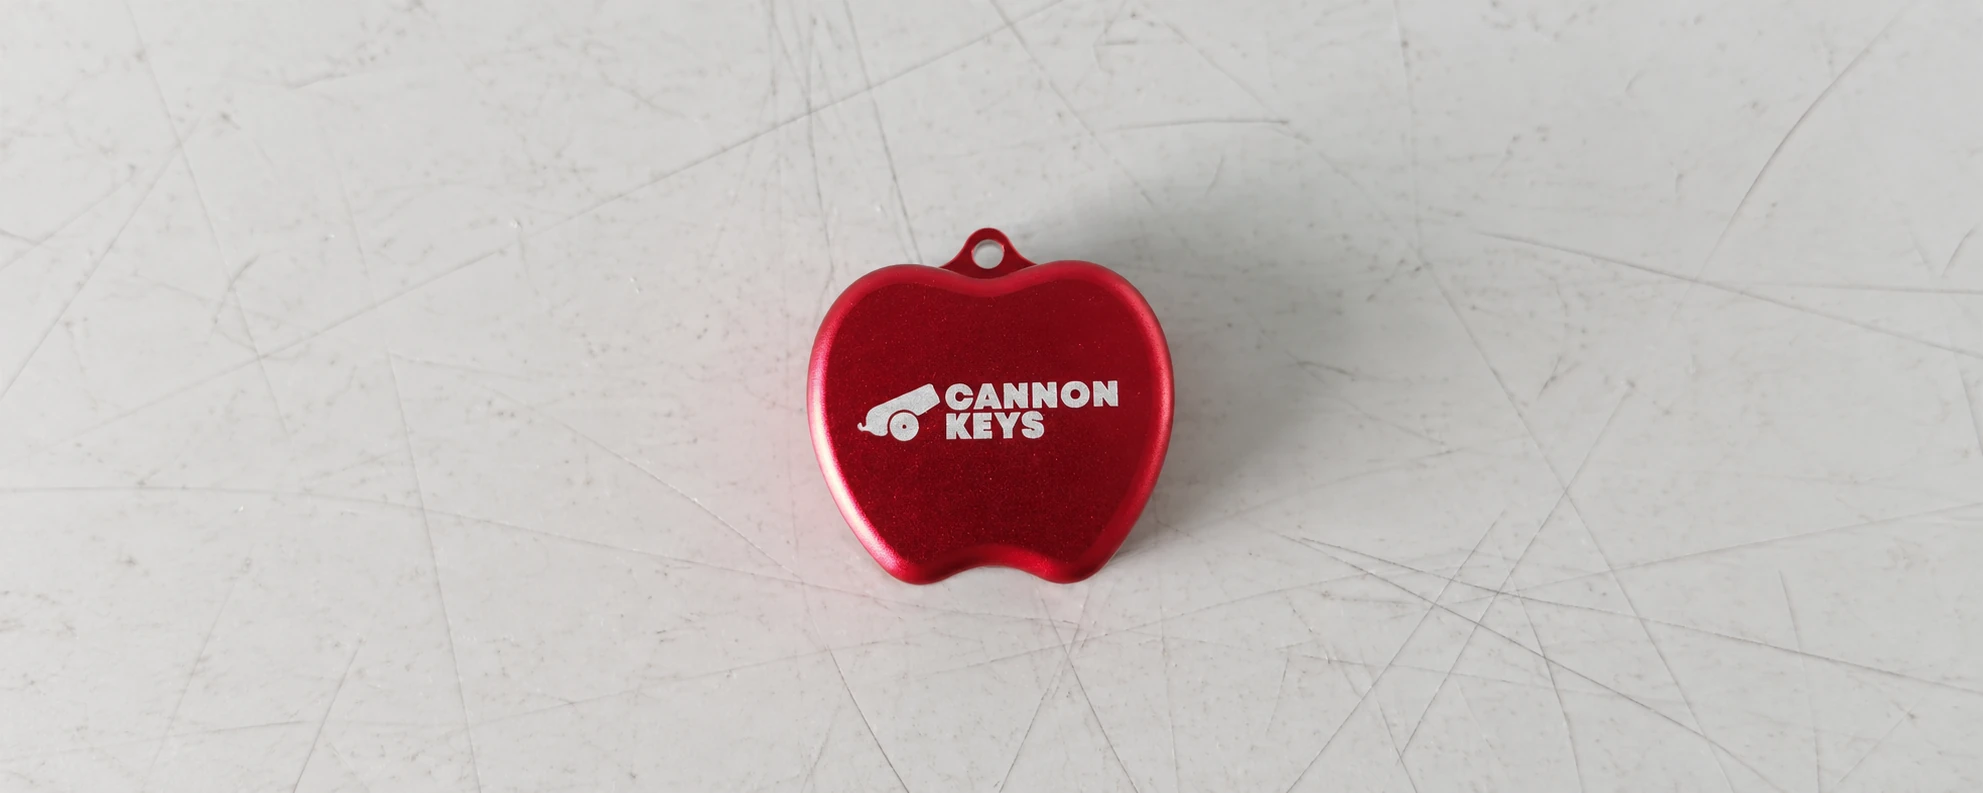
Marquage laser CANNON KEYS sur un ouvre-switch en métal rouge
Marquage produit sur un projet de personnalisation existant
Cartons kraft imprimés pour une gamme de produits client
Emballage qui suit l'identité du produit

Définir l'assemblage

Partagez les dessins, les révisions des PCB et des plaques, la finition prévue et la quantité cible.

Développer le prototype

Validez les ajustements critiques, le procédé de fabrication et la préparation de surface sur l'échantillon.

Approuver la référence

Validez le plan, la nomenclature, l'échantillon physique de finition de référence et l'échantillon assemblé.

Vérifier le lot

Contrôlez les dimensions, l'aspect, le fonctionnement et l'emballage convenus selon les références approuvées.

Quel produit souhaitez-vous créer ?

Vous avez un produit en tête ? Partagez une idée, une référence ou une question. Nous vous accompagnons pour la suite.

* Obligatoire